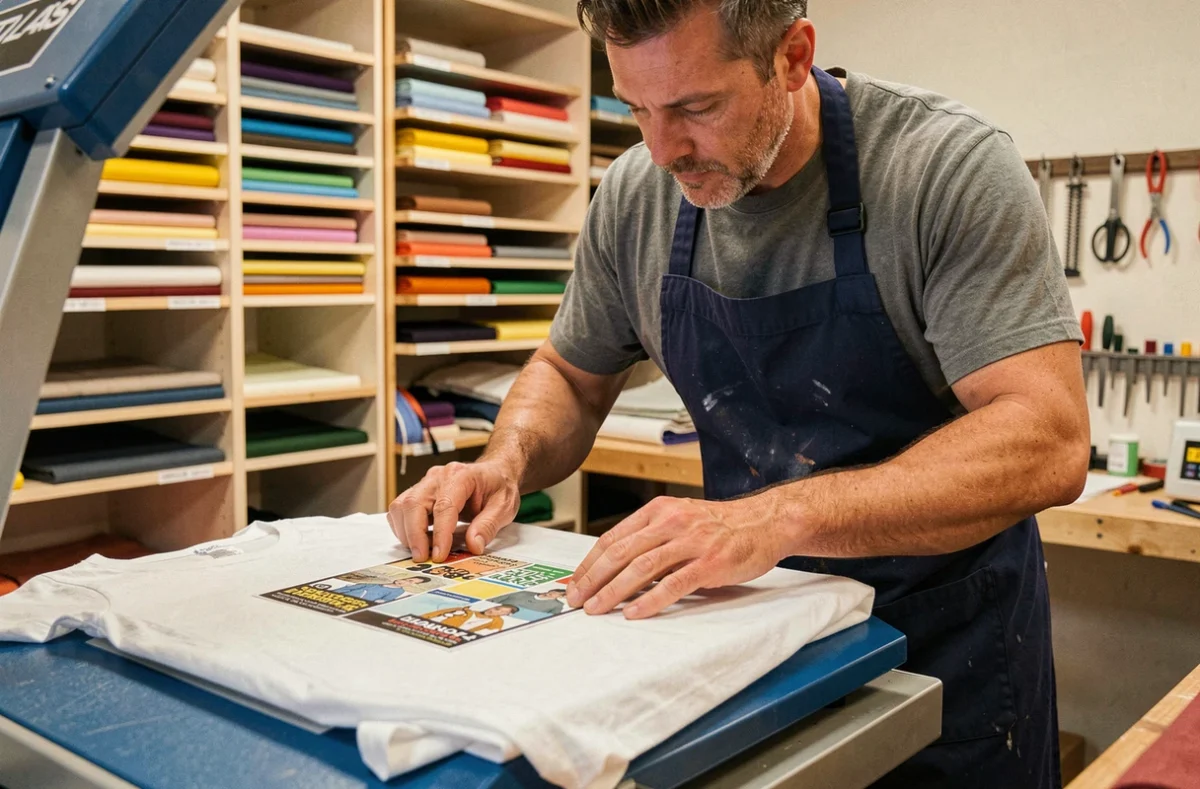
Le flocage textile repose sur le thermocollage d’un film vinyle (flex ou flock) découpé puis pressé sur un support tissu. La qualité du résultat dépend moins de la technique elle-même que du respect des paramètres propres à chaque combinaison vinyle/textile. Nous détaillons ici les points critiques que les tutoriels classiques survolent.
Paramètres de presse selon le type de flex : température, durée et mode de pelage
Appliquer un réglage générique à tous les vinyles thermocollants est la première cause d’échec en flocage. Chaque référence de flex possède une fiche technique fabricant qui indique trois variables liées : température de pressage, durée d’application et mode de pelage (à chaud ou à froid).
Lire également : Quelles sont les causes d’erreur ?
Un flex classique mat ne réagit pas comme un flex pailleté ou un flock velouté. Modifier un seul paramètre (baisser la température de quelques degrés, raccourcir le temps de pressage) suffit à produire un transfert qui se décolle au premier lavage ou un textile marqué par la chaleur.
La pression mécanique constitue la variable la plus sous-estimée. Sur une presse à chaud, elle se règle manuellement et varie selon l’épaisseur du vêtement. Un sweat à capuche avec coutures épaisses ne se presse pas comme un t-shirt jersey fin. La seule méthode fiable reste de tester chaque combinaison vinyle/tissu sur une chute du même textile avant de lancer la série.
A lire en complément : Quel est le rôle principal de la cybersécurité ?
Avec un fer à repasser domestique, la pression et la répartition de chaleur sont irrégulières. Le résultat peut fonctionner sur de petits motifs, mais la reproductibilité chute dès que la surface dépasse la taille d’une main.
Migration de couleur sur polyester : un piège fréquent en flocage textile
Le polyester pose un problème spécifique que le coton ignore. Sous l’effet de la chaleur, les colorants du tissu polyester peuvent migrer à travers le vinyle et teinter le motif. Un flex blanc pressé sur un polo polyester rouge ressort rosé si la température ou la durée dépasse le seuil critique du textile.
Ce phénomène, appelé migration ou sublimation parasite, touche surtout les couleurs vives et les textiles bon marché dont la teinture est moins stable. Certains fabricants de flex proposent des vinyles avec barrière anti-migration, mais ils ne couvrent pas tous les cas.
Le polyester peut aussi lustrer sous la presse, laissant une marque brillante autour du motif. Pour limiter ce risque :
- Réduire la température de pressage au minimum recommandé par la fiche technique du flex, quitte à allonger légèrement la durée
- Utiliser une feuille de protection (téflon ou papier cuisson) entre la semelle de presse et le textile pour diffuser la chaleur
- Privilégier un pelage à froid, qui laisse le transfert se stabiliser avant de retirer le support
Ces précautions ne remplacent pas un test préalable sur le vêtement réel. Un tissu mélangé coton/polyester réagit différemment d’un 100 % polyester, et les réglages adaptés au coton ne sont pas transposables.
Découpe et échenillage : précision du tracé et choix de la lame
La découpe du motif s’effectue sur un plotter (Silhouette Cameo, Cricut Maker ou équivalent). Le fichier doit être vectorisé : un visuel en pixels produit des contours crénelés une fois découpé. Les formats SVG ou DXF sont les standards pour un tracé net.
Le motif se découpe en miroir, face adhésive du flex vers le haut. L’oubli de la mise en miroir est l’erreur la plus courante, surtout sur les textes et les logos asymétriques.
Réglage de la lame et profondeur de coupe
La lame doit traverser le film vinyle sans entamer le liner (support plastique transparent). Une coupe trop profonde fragilise le liner et complique l’échenillage. Une coupe trop légère laisse des zones non découpées qui arrachent le motif au moment de retirer l’excédent.
L’échenillage consiste à retirer manuellement les parties inutiles du flex autour du motif. Sur les typographies fines ou les détails inférieurs à quelques millimètres, une pointe à écheniller offre plus de contrôle qu’une pince à épiler. Les motifs très détaillés (filets, petits caractères) sont les plus exigeants : en dessous d’une certaine finesse, le flocage atteint ses limites et d’autres techniques comme le DTF ou la sérigraphie prennent le relais.
Flocage en surface ou impression intégrée : choisir selon le textile et l’usage
Le flocage thermocollant reste en surface du tissu. Il crée un relief perceptible au toucher, mat ou brillant selon le type de flex. Cette caractéristique fait sa force sur les maillots de sport ou les vêtements de travail, mais impose des contraintes d’entretien : lavage à l’envers, température modérée, pas de sèche-linge agressif.
La sublimation, à l’inverse, fait pénétrer l’encre dans les fibres du textile. Le motif ne se sent pas au toucher et résiste mieux aux lavages répétés. Elle ne fonctionne cependant que sur des textiles polyester clairs ou des supports spécialement traités.
L’impression DTF (Direct to Film) constitue un intermédiaire : le motif est imprimé sur un film puis pressé à chaud, comme en flocage, mais il autorise des visuels en quadrichromie avec dégradés, ce que le flex monochrome ne permet pas. Le DTF fonctionne sur coton comme sur polyester, sans contrainte de couleur de fond.
- Flocage flex : idéal pour les textes, numéros, logos vectoriels simples, petites séries
- Sublimation : adaptée aux visuels photographiques sur polyester clair, pas de relief
- DTF : couleurs illimitées et compatibilité tous textiles, rendu moins épais qu’un flex classique
- Sérigraphie : rentable à partir de volumes importants, coût fixe élevé par couleur
Le choix dépend du textile cible, du volume et du niveau de détail du motif. Sur un t-shirt coton noir avec un logo deux couleurs, le flex thermocollant reste la solution la plus directe. Sur un visuel complexe en petite série, le DTF évite les contraintes de découpe et d’échenillage.
Quel que soit le procédé retenu, la conformité chimique des matériaux peut devenir un sujet si les vêtements sont destinés à la vente. Les réglementations sur certaines substances (notamment les PFAS dans les textiles) évoluent, et elles concernent aussi les films et encres appliqués sur le vêtement, pas uniquement le tissu lui-même.